Цель работы - разработка конструкции медицинского вибропневмостимулятора для ускорения ортодонтического лечения (патент РФ на изобретение №2624807; патент РФ на полезную модель №167711).
Описание конструкции медицинского вибропневмостимулятора
Медицинский вибропневмостимулятор представляет собой автоматизированную систему для пневматического волнового массажа и вибрационного воздействия. Корпус вибропневмостимулятора изготовлен из полимерных материалов, обеспечивающих высокую прочность и малый вес всей конструкции и вместе тем высокую эстетичность и качество внешнего вида. Для создания бегущей волны при массаже или вибростимуляции, в корпусе имеется пневмоэлектрическая система, которая включает в себя: компрессор низкого давления с низким уровнем шума, электронный блок управления, блок пневмоэлектроклапанов и подводящую пневмоарматуру. Управление рабочими параметрами пневмовоздействия вибропневмостимулятора (частота и амплитуда пульсаций, выбор программ бегущей волны, время воздействия,) производится с пульта размещенного на лицевой панели корпуса.
Пневмовибрационное воздействия на слизистую оболочку ротовой полости передается посредством эластичной капы, снабженной вибротодами, выполненными в виде эластичных полых элементов, подключенных к пневмоэлектронному генератору воздушных импульсов, размещенного в корпусе вибропневмостимулятора, с помощью пневмошлейфа.
В состав системы пневматической входят:
- компрессор - SECOH;
- ресивер на 0,15 л.;
- четыре электромагнитных клапана.
Технические характеристики медицинского вибропневмостимулятора:
- питание от сети переменного тока, В/Гц - 220/50;
- потребляемая мощность от сети переменного тока, ВА - не более 100;
- рабочее давление сж.воздуха, mbar -50-150;
- уровень шума, дБ < 40;
- время непрерывной работы - до 60 мин.;
- габаритные размеры, не более, мм - 280х240х160;
- масса, не более, кг - 6
Работа устройства осуществляется следующим образом.
Электрические импульсы с электронного блока управления поступают на трехлинейные пневматические электромагнитные клапана.
Электронный блок управления формирует управляющие электрические сигналы различной частоты и скважности, что позволяет создавать импульсы сжатого воздуха различной частоты и амплитуды в вибротодах капы. В момент подачи управляющего сигнала с электронного блока управления на обмотки пневматических электромагнитных клапанов, подается сигнал на включение в работу источника сжатого воздуха. В этот момент клапан соединяет рабочую полость вибратода с источником сжатого воздуха, таким образом сжатый воздух поступает в вибратод. При отсутствии сигнала с электронного блока управления, отсутствует напряжение на обмотках пневматических электромагнитных клапанов, подача сжатого воздуха в вибратод от источника сжатого воздуха прекращается. Воздух из вибратода выходит через канал сброса клапана в атмосферу. Вибротоды, соприкасаясь со слизистой оболочкой рта, передают на нее вибровоздействие в виде механических импульсов, которые состоят из последовательных и параллельных комбинаций продольных и поперечных волн, образующихся на слизистой оболочке полости рта, вследствие импульсного воздействия отдельных вибратодов.
Компоновка вибропневмостимулятора состоит из:
- корпуса, в основу формообразования которого положен удлиненный прямоугольный параллелепипед, разделенный на две детали (верхней крышки и нижнего кожуха);
- прямоугольной верхней крышки с изогнутой передней поверхностью и размещенной на ней лицевой панели с индикатором и органов управления;
- прямоугольного нижнего кожуха (основание), с наличием вентиляционных прорезей на боковых сторонах кожуха и прямоугольной прорези на передней части нижнего кожуха, для размещения разъема пневмошлейфа капы.
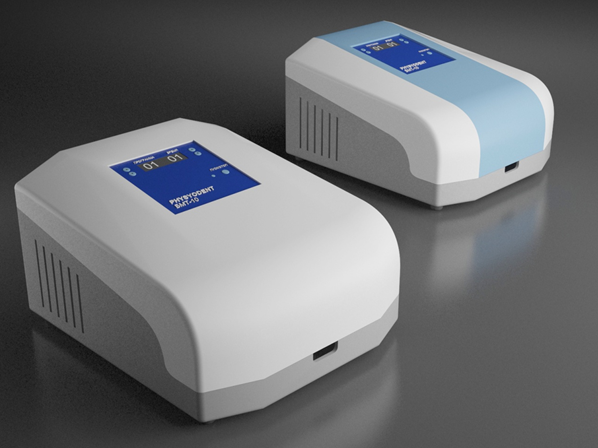
Рис. 1. Общий вид (варианты).
Изготовление корпуса
Разработаны и изготовлены модели деталей корпуса вибропневмостимулятора с учетом применения технологии вакуумной формовки. Вакуумной формовкой называется процесс производства серийных или единичных изделий из листовых полимерных материалов путем придания им формы матрицы под воздействием температуры и вакуума. В процессе производства изделия лист пластика нагревается до температуры размягчения и плотно облегает поверхность матрицы за счет создания отрицательного давления.
В качестве заготовок использовали практически все полимеры, обладающие свойствами термопластов, нами используется композитный пластик АБС/ПММА. Стандартный метод вакуумной формовки состоит из нескольких этапов, включающих в себя: фиксацию заготовки на матрице; нагрев полимерного листа; предварительное растяжение листа; откачку воздуха из матрицы и вдавливание заготовки; охлаждение материала; извлечение доработку изделия из матрицы; окончательную доработку изделия.
Изготовление модели капы включает создание художественно-конструкторской документации, отвечающей эстетическим, эргономическим, маркетинговым и инженерно-технологическим требованиям.
В результате была разработана модель и изготовлен прототип эластичной капы, снабженная съемными вибротодами, выполненными в виде эластичных полых элементов.
Модель капы была изготовлена с помощью технологии объемной печати на 3D принтере и быстрого прототипирования - это процесс получения в кратчайшие сроки прототипа изделия, созданного на основе компьютерной трехмерной модели изделия дизайнерской и конструкторской разработки по 3D CAD-данным с использованием программ («3D Studio Max», «AutoCAD», «Компас», «SolidWorks»). Технология быстрого прототипирования, позволяющая изготавливать функциональные прототипы, значительно сокращают затраты на производство геометрически сложных деталей, необходимых в единичных количествах или малых партиях.
Разработанная компьютерная 3D модель капы представлена на рис.2.
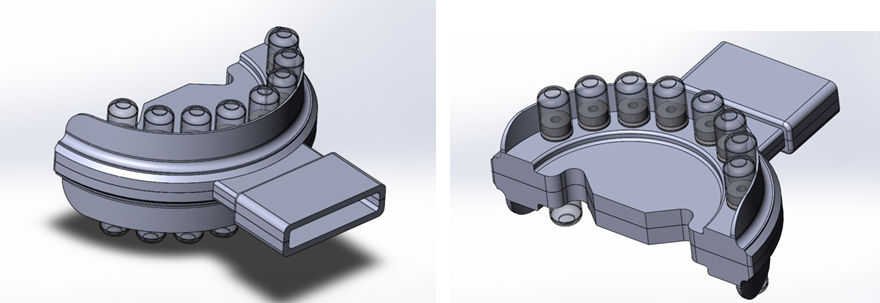
Рис. 2. Общий вид капы с вибротодами.
Изготовлена модель капы методом 3D прототипирования, на 3D принтере из полимерного материала. Изготовление прототипа эластичной капы из силикона (Silicon Thinner, Dragon skin 10 medium) по мастер-модели осуществляется с помощью технологии вакуумного литья в силиконовые формы (Rebound).
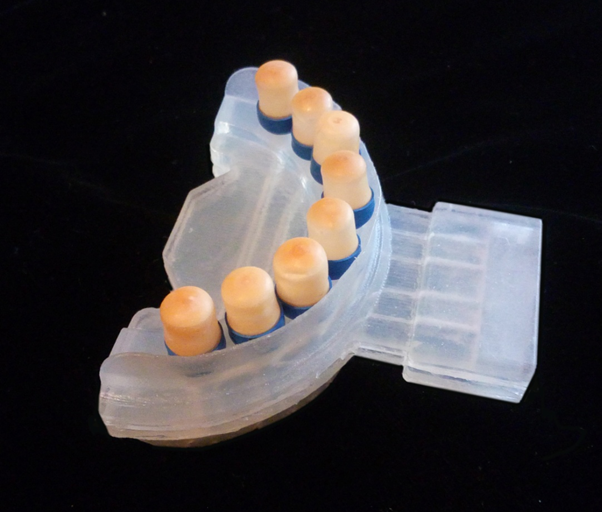
Рис. 3. Прототип капы из силикона с вибротодами.
Изготовление электронной платы
Разработана функциональная схема устройства. Микроконтроллер осуществляет прием и передачу данных по USB; управление клапанами, пьезоэлементом и реле, а также вывод данных на 7-сегментный индикатор с помощью драйвера дисплея. Также разработана электрическая принципиальная схема устройства. Согласно данной схеме, в программе Altium Designer была разработана печатная плата.
Габариты печатной платы - 105x103 мм, материал платы - FR-4 текстолит фольгированный двухслойный, толщина платы 1.5 мм. Разработана и изготовлена печатная плата устройства, общий вид с компонентами на рис. 4.
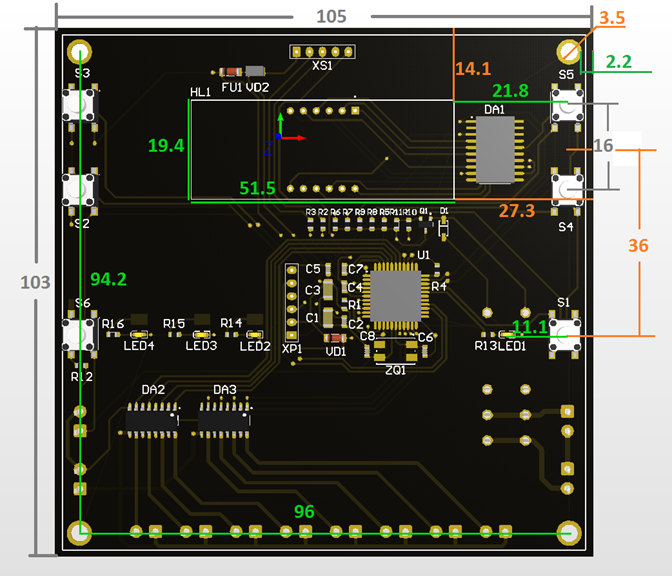
Рис. 4. Общий вид платы (сверху) с размерами.
Выбор элементной базы. Для платы была выбраны электронные компоненты, описанные ниже:
Микроконтроллер. Так как одной из важных функций устройства являлась передача данных по USB, то в качестве управляющей микросхемы был выбран микроконтроллер фирмы Atmel. Среди всей линейки серии Atmega, наиболее подходящим является 32U4 в корпусе TQFP, имеющий аппаратный USB-интерфейс.
Заключение
Выпускаемые серийно медицинские массажеры и стимуляторы, в которых используется принцип электромеханического вибрационного воздействия с различной частотой колебаний или вакуумирования, не могут считаться универсальными. Их существенным недостатком является наличие ударных ускорений при воздействии, что приводит к передозировке нагрузки и к осложнению воспалительного процесса.
В основу, на решение которой направлена вибропневмостимуляция и массаж, с использованием аппарата нашей конструкции, положено совершенствование методов физиотерапевтического воздействия путем обоснования использования вибрационного воздействия на связочный аппарат и костную ткань, окружающие скученные зубы в комплексном ортодонтическом лечении скученного положения зубов во фронтальном отделе челюстей (патент РФ на полезную модель № 167711). Для этого нами совместно с учеными Самарского университета создан вибропневмостимулятор, действие которого основано на явлении биомеханического резонанса.